

Hvordan chokoladebeklædnings-, dekorations- og poleringsmaskiner opnår en fejlfri finish
Hvorfor den endelige belægningsfase definerer konfekturekvalitet
En slikbar, praline eller kiks kan laves af fremragende råmaterialer og stadig svigte på hylden, hvis den ydre belægning er mat, ujævn eller revnet. Slutfasen af en konfekturelinje er, hvor et produkt enten får en blank, appetitlig overflade eller mister markedsværdi på grund af synlige defekter. Denne fase omfatter typisk tre forbundne trin: belægning af midten med flydende chokolade, tilføjelse af et dekorativt mønster eller topping og polering af overfladen til en stabil, attraktiv glans.
Producenter, der behandler disse tre trin som en enkelt kontinuerlig arbejdsgang, snarere end isolerede maskiner, der er boltet sammen, rapporterer konsekvent færre afvisninger og mere forudsigelige output. Denne artikel ser på, hvordan hvert trin fungerer, hvilke procesvariabler betyder noget, og hvordan man evaluerer udstyr til en produktionslinje, der har brug for en gentagelig, professionel finish.
De tre stadier af en belægningslinje
Før man sammenligner individuelle maskiner, hjælper det med at adskille efterbehandlingsprocessen i distinkte funktionelle zoner. Hver zone har sit eget temperaturområde, mekaniske virkning og kvalitetsmål.
| Scene | Primær funktion | Typisk temperaturområde | Kvalitetsrisiko, hvis den springes over |
|---|---|---|---|
| Belægning (omklædning) | Påfør en ensartet chokolade eller sammensat skal over midterstykket | 29 til 32 grader C | Bare pletter, tynd dækning, fodfæste |
| Udsmykning | Påfør støvregn linjer, prikker, indeslutninger eller en anden farve | 30 til 33 grader C | Inkonsekvent brandingmønster, dårlig visuel differentiering |
| Polering | Byg et stabilt glanslag og fjern uklarhed på overfladen | Omgivelsestemperatur, 18 til 22 grader C | Uklar finish, fingeraftryksmærker, kort hylde |
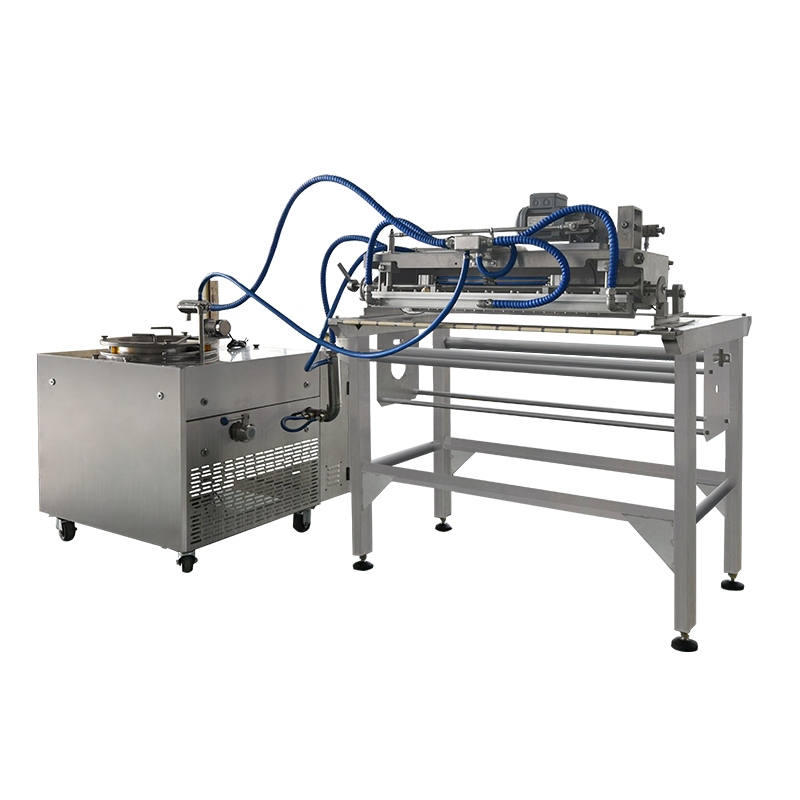
Hver af disse zoner kan håndteres af en dedikeret maskine, og den måde, de forbinder gennem transportsystemet, har en direkte effekt på linjehastigheden og konsistensen. A chokolade springvand maskine bruges ofte opstrøms til at holde smeltet chokolade i kontinuerlig cirkulation og ved en stabil viskositet, før den nogensinde når overtræksgardinet, hvilket reducerer risikoen for temperaturdrift, der trænger ind i enroberen.
Hvad sker der inde i en chokoladeovertrækslinje
An enrober maskine fungerer ved at føre midterstykker, såsom kiks, nødder, frugt eller støbt fyld, under et faldende gardin af tempereret chokolade. Et mesh-bælte fører produktet gennem gardinet, derefter under en bundbelægningsrulle og til sidst gennem et sæt luftblæsere eller knive, der kontrollerer skaltykkelsen. Bæltehastigheden, gardinvolumen og luftstrømmen er de tre variabler, der mest påvirker belægningsvægten.
Kernefunktionelle zoner af en overtrækslinje
- Fodersektion: justerer og placerer midterstykkerne, før de går ind i gardinet
- Gardin- og bundovertrækszone: påfører det primære chokoladelag fra top og bund
- Detaljeringszone: fjerner overskydende chokolade og former overtrækskanten
- Køletunnel: Sætter skallen gennem et kontrolleret temperaturfald
Den SJP serien Chokolade Overtræk Linje er bygget op omkring denne sekvens, der kombinerer et tempereret chokoladereservoir, gardinovertrækshoved og køletunnel i en enkelt forbundet linje. Fordi reservoiret recirkulerer chokolade kontinuerligt, undgår linjen de bundfældnings- og afskalningsproblemer, der opstår, når smeltet chokolade sidder stille i længere perioder.
Pålidelig chokolade formidling mellem smeltetanken, tempereringsenheden og omklædningshovedet er lige så vigtigt som selve omklædningshovedet. Hvis overføringspumpen eller rørene tillader chokoladen at afkøle ujævnt, vil viskositeten ved gardinet variere, og belægningsvægten vil glide hen over en produktionskørsel, selvom enrober-indstillingerne aldrig ændres. Dette er en af grundene til, at enroberingslinjer normalt angives som et tilsluttet system i stedet for som separate indkøbte komponenter.

Hvordan belægnings-, dekorations- og poleringsstadierne forbindes
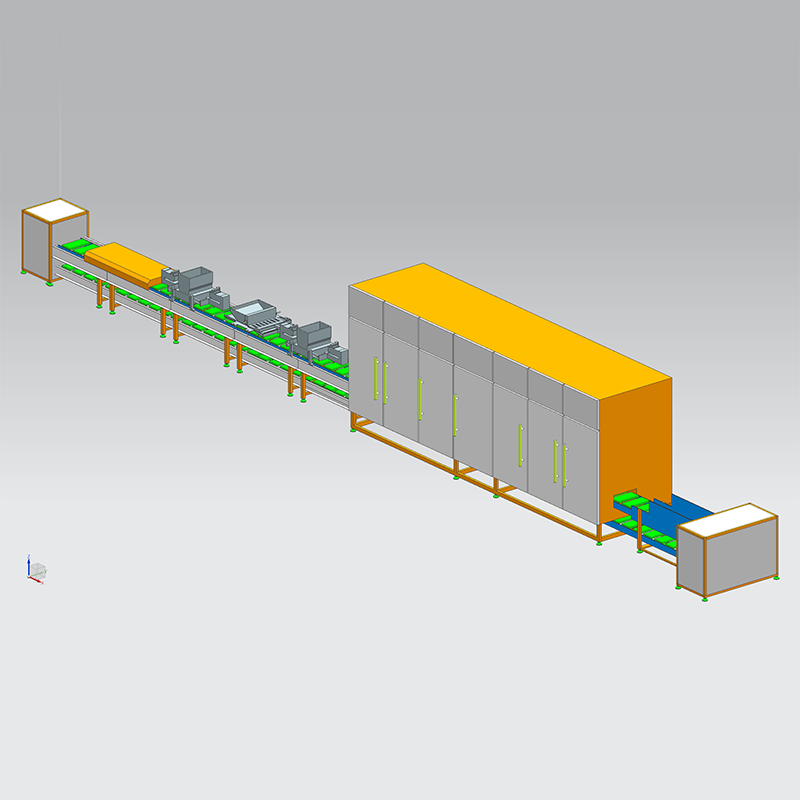
Forståelse af produktets fysiske flow gennem en finishing line gør det lettere at diagnosticere, hvor et kvalitetsproblem stammer fra. Diagrammet nedenfor viser den typiske sekvens fra rå midterstykke til poleret, emballeret produkt.
Tilføjelse af identitet gennem dekoration
Når først et produkt har en fast chokoladeskal, er dekoration det, der giver det en visuel identitet på en detailhylde. Dette kan omfatte en kontrasterende støvregn linje, prikmønstre, hakkede nødder eller krumme indeslutninger eller et trykt mønster med farvet kakaosmør. Dekoration skal påføres, mens basisskallen stadig er modtagelig, da chokolade, der er fuldt udkrystalliseret, ikke vil binde et andet lag ordentligt.
A QLH dekorationsmaskine er placeret direkte efter afkølingstunnelen på en omklædningslinje, så basisskallen har lige nok overfladeklæbning til, at dekorationslaget kan klæbe uden at udtvære. Dyseafstand, linjehastighedssynkronisering med hovedtransportøren og materialeviskositet påvirker alle, hvor rent det resulterende mønster ser ud.
Ud over støvregn og prikmønstre bruger mange linjer også en bæltebelægningsmaskine konfiguration til at påføre et andet fuldt lag, såsom en farvet sammensat belægning over en basischokoladeskal, før dekorationshovedet tilføjer finere detaljer. Denne lagdelte tilgang er almindelig for sæsonbestemte eller salgsfremmende produkter, der har brug for en tydelig visuel identitet uden at ændre den underliggende opskrift.

Polering: Trinnet, der bestemmer hyldeappel
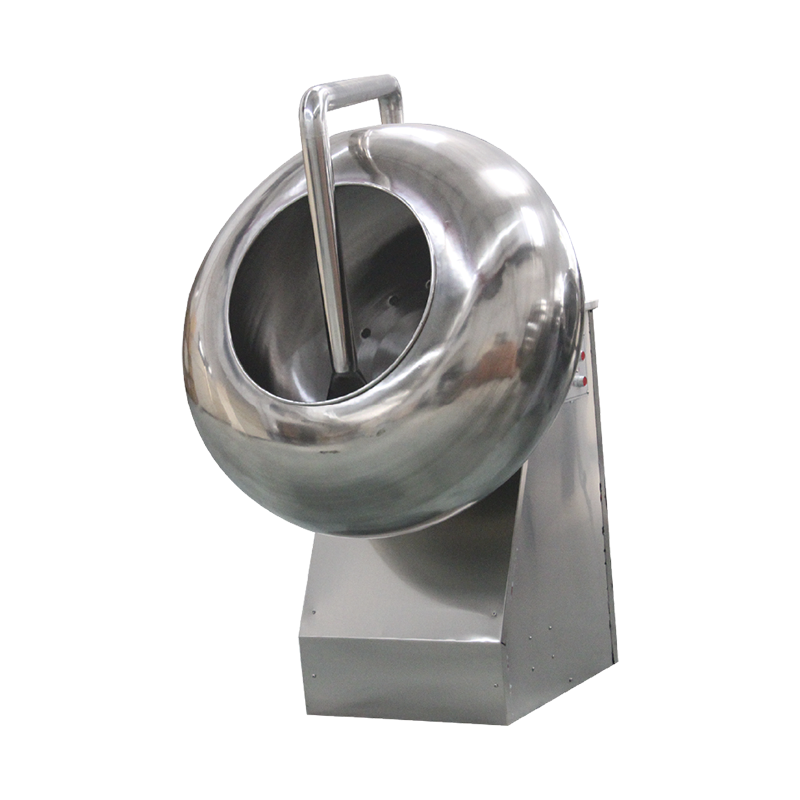
Glans er noget af det første, en køber bemærker, og det er også en af de letteste kvalitetsegenskaber at miste under opbevaring og transport. Polering løser dette ved at bygge en tynd, stabil film over det coatede produkt, oftest gennem en roterende tromleproces, der principielt ligner en panoreringsmaskine slik operation, hvor produktet tumler forsigtigt, mens en lille mængde polermiddel påføres i kontrollerede doser.
A PGJ serie polermaskine fungerer typisk som det sidste mekaniske trin før emballering. Tromlens rotationshastighed, opholdstid og doseringsinterval skal indstilles til den specifikke produktstørrelse og -form, da overdimensionerede eller uregelmæssige stykker polerer ujævnt, hvis tromlehastigheden er indstillet til et mindre, mere ensartet emne.
| Polering Variable | Effekt hvis for lav | Effekt hvis for høj |
|---|---|---|
| Tromlens rotationshastighed | Ujævn glansfordeling | Overfladeafslidning, afhuggede kanter |
| Opholdstid | Ufuldstændig filmdannelse | Overskydende opbygning, klæbrig overflade |
| Polering agent dosage | Kedelig, pletvis finish | Klæbrige stykker klumper sig sammen |
Denne fase fungerer også som generel slikbelægningsudstyr til panorerede konfekture ud over chokolade, herunder nødder og dragée-produkter, da tromlemekanismen og doseringsprincippet stort set er det samme uanset belægningsmaterialet.
Sammenligning af udstyrsroller på et øjeblik
Den table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Udstyr | Stilling i linje | Hovedudgang |
|---|---|---|
| Chokoladeovertrækslinje | Efter dannelse af midterstykket, før køletunnel | Ensartet bunddækning |
| Udsmykning Machine | Efter køletunnel, før endelig sæt | Mønster, støvregn eller andet farvelag |
| Polering Machine | Sidste fase før emballering | Stabil glans og overfladebeskyttelse |
Når du lægger en ny finish, skal du efterlade en justerbar afstand mellem køletunnelens udgang og dekorationshovedet. Produkt, der kommer ud af tunnelen for varmt, vil smøre under en dekorationsdyse, mens produkt, der er afkølet for langt, ikke vil acceptere et andet lag rent.
Almindelige overfladedefekter og deres sandsynlige kilde
De fleste synlige belægningsfejl kan spores tilbage til en af et lille antal procesvariable. Gennemgang af mønsteret af en defekt, snarere end defekten alene, peger normalt på det ansvarlige stadium.
- Grålige striber eller blomstrer : normalt forbundet med dårlig tempereringskontrol, før chokoladen når gardinet, eller til temperaturcyklus under opbevaring efter emballering
- Tynde eller bare pletter på skallen : ofte forårsaget af gardinvolumen, der er for lav i forhold til bæltehastigheden, eller af midterstykker, der er for kolde, når de går ind i gardinet
- Bølgede eller knækkede dekorationslinjer : typisk et synkroniseringsproblem mellem dekorationshovedet og hovedtransportørens hastighed
- Mat eller pletvis glans efter polering : ofte sporet til inkonsekvent dosering af polermidlet eller en tromlehastighed, der ikke matcher produktstørrelsen
- Produktet klæber sammen efter polering : generelt resultatet af overskydende polermiddel kombineret med utilstrækkelig opholdstid eller tørretid
Fordi disse trin er forbundet, opstår en defekt, der opstår ved poleringstrinnet, ikke altid der. En skal, der f.eks. var lidt underbelagt på overtræksstadiet, kan efterlade en ujævn overfladestruktur, som ingen poleringsjustering helt vil korrigere.
Praktiske vedligeholdelsesvaner for ensartet output
Efterbehandlingsudstyr kører med bevægelige bælter, roterende tromler og kontinuerligt cirkulerende flydende chokolade, som alle kræver rutinemæssig opmærksomhed for at holde ensartet kvalitet over lange produktionsserier.
- Rengør belægningsgardinet og bundrullen ved slutningen af hvert skift for at forhindre rester, der ændrer belægningsvægten over tid
- Kontroller remspændingen på omklædnings- og kølesektionerne ugentligt, da et hængende bælte ændrer opholdstiden under gardinet
- Inspicer dekorationsdyser dagligt for delvise blokeringer, som er en almindelig og ofte overset årsag til inkonsekvente støvregnmønstre
- Kalibrer doseringspumpen til poleringsmiddel efter en fast tidsplan i stedet for at vente på, at der opstår et synligt glansproblem
- Log tempereringsenhedens temperaturaflæsninger, så gradvis drift kan fanges, før det påvirker en hel produktionsbatch
Ofte stillede spørgsmål
Q1: Hvad er forskellen mellem enrobering og panorering som belægningsmetoder?
Enrobing påfører en coating ved at føre produktet under et faldende gardin af flydende chokolade, som passer til stykker, der har brug for en fuld, jævn skal. Panorering påfører belægning i tynde lag, mens produktet vælter i en roterende tromle, som passer til mindre stykker eller applikationer, hvor et tyndere, opbyggeligt lag foretrækkes.
Spørgsmål 2: Hvordan er dekoration timet i forhold til køletunnelen?
Dekoration påføres generelt kort efter, at basisskallen forlader køletunnelen, mens overfladen stadig har en let klæbeevne. Dette gør det muligt for dekorationslaget at binde sig, uden at basisskallen mister sin form eller at dekorationen udtværes ved kontakt.
Spørgsmål 3: Hvorfor reducerer polering nogle gange glansen i stedet for at forbedre den?
Dette sker normalt, når polermiddeldoseringen er for høj til den tilgængelige opholdstid, hvilket efterlader en ujævn eller klæbrig film i stedet for en glat. En lille reduktion af dosis eller forlængelse af opholdstiden løser typisk problemet.
Q4: Kan én linje håndtere flere produktformer uden større skift?
Mange efterbehandlingslinjer kan håndtere et rimeligt udvalg af former med justering af bæltehastighed og gardinvolumen alene. Væsentlige ændringer i stykstørrelse eller vægt kræver dog normalt justering af tromlehastigheden på poleringstrinnet og dysehøjden på dekorationstrinnet.
Spørgsmål 5: Hvad får belægningsvægten til at glide under et langt produktionsforløb?
Gradvis temperaturdrift i det recirkulerende chokoladereservoir er den mest almindelige årsag, da viskositeten ændrer sig med temperaturen selv inden for et snævert område. Regelmæssige temperaturtjek ved gardinet, ikke kun ved smeltetanken, hjælper med at fange dette, før det påvirker udbyttet.