

Hvordan avancerede afsætnings- og støbelinjer skalerer konfekturefremstilling
Industrielle konfektureformesystemer
Højvolumen konfektureproduktion kræver absolut præcision, termisk kontrol og mekanisk pålidelighed. I centrum af moderne industriel chokoladeforarbejdning er automatiserede systemer udviklet til at omdanne flydende chokolademasse til strukturerede, tempererede og perfekt portionerede slutprodukter. Uanset om de behandler solide blokke, indviklede fyldte praliner, minidråber eller linser med sukkerskal, skal produktionsfaciliteterne anvende specialiserede formningskonfigurationer for at opnå ensartethed på tværs af millioner af enheder om dagen.
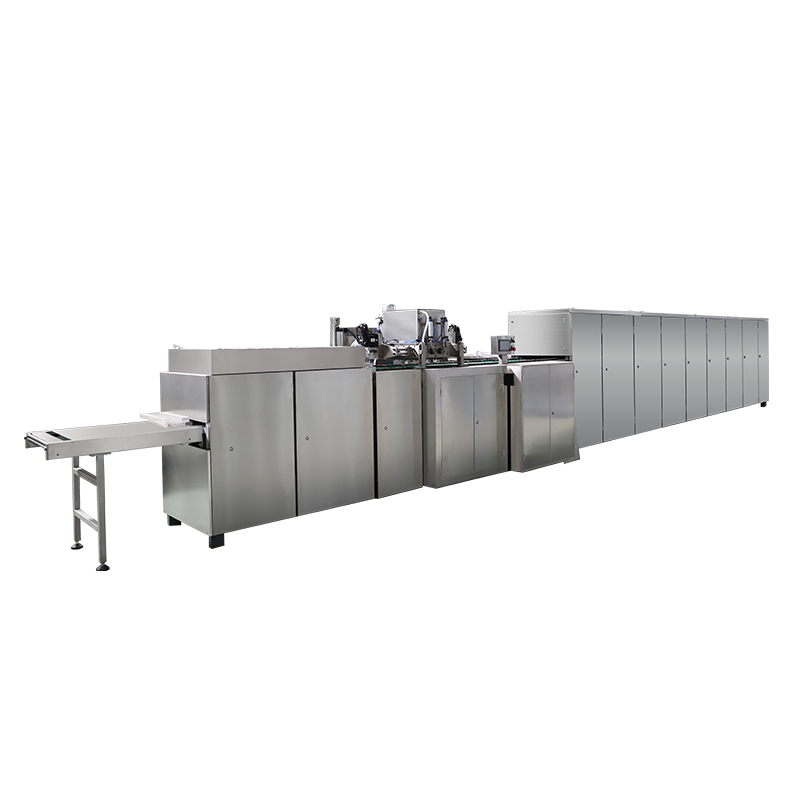
Overgangen fra manuel eller semi-automatiseret batchproduktion til fuld kontinuerlig drift involverer en dyb forståelse af væskedynamik, termodynamisk køling og mekanisk synkronisering. Flydende chokolade opfører sig som en ikke-newtonsk væske, der viser tixotrope egenskaber, der kræver konstant omrøring, nøjagtige temperaturområder og omhyggeligt beregnede forskydningsspændinger under aflejringsprocessen. Mindre variationer i massetemperatur eller mekanisk tryk kan føre til strukturelle defekter, dårlig fedtopblomstringsstabilitet eller inkonsistente produktvægte. For at afbøde disse risici implementerer moderne konfekturefaciliteter fuldt integrerede systemer som f.eks q11 automatisk chokoladestøbelinje at stabilisere variabler på tværs af produktionslivscyklussen.
Mekanik af Q11 Automatic Chocolate Molding Line
Bearbejdningsarkitekturen i en automatiseret chokoladestøbemaskine drejer sig om en kontinuerlig løkke, hvor stive polycarbonatforme gennemgår en sekvens af præcise termiske og mekaniske behandlinger. Polycarbonat er valgt som det primære materiale til moderne konfektureforme på grund af dets høje slagfasthed, dimensionsstabilitet under temperaturudsving og fremragende glatte overfladefinish, som giver en højglans glans til den færdige chokoladebar.
Processekvensen inde i en multifunktionel chokoladebarfremstillingsmaskine kan opdeles i flere kritiske faser:
- Formforvarmning: Før nogen flydende masse rører polycarbonatoverfladen, passerer de tomme forme gennem en infrarød eller konvektiv varmetunnel. Hævelse af formtemperaturen til inden for 1 til 2 grader af den tempererede chokolademasse (typisk 29 til 31 grader Celsius) forhindrer for tidlig termisk chok, hvilket sikrer optimal lipidkrystallisering ved grænsefladen.
- Volumetrisk deponering: De forvarmede forme føres frem under en servodrevet chokoladeaflejringsmaskine. Aflæggeren bruger præcisionsstempler til at trække en kalibreret mængde chokolade fra en kappebeklædt, opvarmet tragt og forskyde den direkte ind i formhulrummene.
- Mekanisk afstøbning: Efter størkning i køletunnelen vendes formene om, og en mekanisk tapning eller pneumatisk bøjemekanisme frigiver de massive stænger på et sanitært transportbånd til emballering.
Multi-Shot Chokolade Deponeringsteknologier
Avancerede konfigurationer inden for en chokoladeformningslinje bruger multi-shot chokoladeaflejringshoveder. Dette giver mulighed for samtidig eller sekventiel injektion af forskellige masser i et enkelt hulrum. For eksempel kan et dual-shot-system udføre centerfyldt pralineproduktion ved at ekstrudere en ydre skal af mælkechokolade, mens den samtidig injicerer en flydende praline, creme eller karamelkerne gennem en koncentrisk indre dysedysemekanisme. Denne præcise koordinering forhindrer kernematerialet i at bryde gennem den ydre skal under størkningsfasen.
Tekniske specifikationer for industrielle støbningskonfigurationer
For at opretholde ensartet produktgennemstrømning og mekanisk synkronisering opererer industrielle linjer inden for stive mekaniske og termodynamiske driftsparametre. Tabellen nedenfor skitserer de tekniske benchmarks for solide og multi-shot chokoladestøbemaskineprocesser, der arbejder ved spidskapacitet.
| Procesvariabel | Solid chokoladeblok | Centerfyldt Praline | Tofarvet inklusionsvare |
|---|---|---|---|
| Form Forvarme Temp | 28 til 30 grader celsius | 29 til 31 grader celsius | 28 til 29 grader celsius |
| Stempel cyklus hastighed | 22 til 28 slag i minuttet | 18 til 22 slag i minuttet | 15 til 20 slag i minuttet |
| Vibrationsfrekvens | 45 til 50 Hertz | 35 til 40 Hertz | 40 til 45 Hertz |
| Køletunneltid | 18 til 24 minutter | 25 til 35 minutter | 20 til 26 minutter |
| Lufthastighed | 4,5 til 6,0 meter i sekundet | 3,5 til 4,5 meter i sekundet | 4,0 til 5,0 meter i sekundet |
Fysikken bag produktionen af chokoladechips
Industriel bagning og konfekture er stærkt afhængig af standardiserede dråbeformede komponenter. Ved evaluering chokolade chips linje opsætninger, er kernespørgsmålet ofte: hvordan laves chokoladechips i enormt omfang uden at ofre formens ensartethed? Svaret ligger i den mekaniske virkning af en industriel spåndråber, der arbejder sammen med en højhastighedskøletunnelintegration.

Fremstillingsprocessen omgår polycarbonatforme helt, i stedet for at afsætte massen direkte på et fødevaregodkendt polyurethan- eller rustfrit ståltransportbånd. Den primære komponent, der driver denne proces, er en roterende dråbebeholder eller en manifoldplade udstyret med hurtigvirkende nåleventiler. Flydende chokolade tvinges gennem rækker af præcisionsåbninger, der spænder over hele båndets bredde.
Hvordan laves chokoladechips: Trin-for-trin
- Massetilførsel og trykstabilisering: Tempereret chokolademasse pumpes ind i en kappeforsynet fordelingsmanifold. Det indre tryk skal forblive fuldstændig ensartet over hele manifoldens bredde for at sikre, at de spåner, der er afsat på yderkanterne, har nøjagtig samme masse som dem i midten.
- Dråbedannelse: Når aflejringsdysen åbner, flyder en bestemt mængde chokolade på det bevægelige bånd. Chokolademassens nedadgående hastighed og båndets vandrette hastighed interagerer for at danne basisdiameteren af chippen.
- Snapping-handlingen: For at skabe den karakteristiske spidse top af chokoladeknappen eller -chippen afbryder dysesamlingen eller nåleventilen strømmen skarpt, mens den udfører en let opadgående lodret bevægelse eller bruger en hurtig puls af trykluft. Dette adskiller halen af væskemassen, hvilket tillader overfladespændingen at trække toppen ind i et punkt, før den rammer kølebåndet.
- Hurtig konvektiv køling: Bæltet fører straks rækkerne af dannede spåner ind i en multi-zone køletunnel. Fordi forholdet mellem overfladeareal og volumen af en chip er meget større end for en standard chokoladebar, skal køleprofilen aggressivt styres til at låse i krystalstrukturen uden at forårsage termisk revnedannelse eller utempererede baser.
Formning og kalandrering på produktionslinjer for chokoladebønner
Chokoladelinser, bønner eller kugler udgør en unik fremstillingsudfordring på grund af deres tredimensionelle buede overflader. I modsætning til stænger eller chips, som har en flad underside fra at hvile på en formoverflade eller et transportbånd, kræver chokoladeknapper og bønneformede centre fuldstændig strukturel isolation under dannelsen. Dette opnås via en specialiseret chokoladebønner produktionslinje ved hjælp af dobbeltvalsende kalandreringsteknologi.
Processen afhænger af to parallelle, modsat roterende stålvalser, der køles internt til minusgrader (ofte mellem -15 og -25 grader Celsius). Overfladerne på disse valser er præcisionsbearbejdet med matchende halve hulrum. Når flydende, utempereret eller delvist tempereret chokolade føres ind i klempunktet mellem de to valser, fryses massen øjeblikkeligt ved kontakt med de kolde ståloverflader.
De afkølede ruller komprimerer chokoladen til en sammenhængende bane eller plade bestående af størknede bønnecentre holdt sammen af et tyndt flashlag chokolade. Denne kolde, sprøde bane udledes fra undersiden af valserne til et kontinuerligt køletransportbånd. Transportøren transporterer banen gennem en stabiliseringstunnel, hvor den indvendige chokoladestruktur afslutter hærdning gennem hele dens kernevolumen.
Når den er helt størknet, passerer banen ind i en mekanisk tromle. Tromlens roterende bevægelse får de sprøde flashmargener til at revne og adskilles fra de hærdede kerner. De adskilte flager opsamles under en skærm og ledes tilbage til en smeltetank til fuld genbrug, hvilket sikrer nul råmaterialespild. De glatte, afrundede chokoladebønnecentre er derefter klar til at blive overført til sukkerovertræksafdelingen, hvor flere lag sirup og vokslak påføres i panoreringstromler for at opnå den endelige sprøde ydre skal.
Termodynamisk køling og krystalstabilisering
Ydeevnen af enhver aflejrings- eller støbemaskine er direkte begrænset af mulighederne i dens nedstrøms køletunnelintegration. Størkning af chokolade er ikke blot en proces til temperaturreduktion; det er en kompleks krystalliseringsproces. Kakaosmør består af flere polymorfe glycerider, der skal ledes ind i stabile Form V-krystaller for at garantere strukturel hårdhed, et rent tryk og langvarig modstandsdygtighed over for fedtopblomstring.
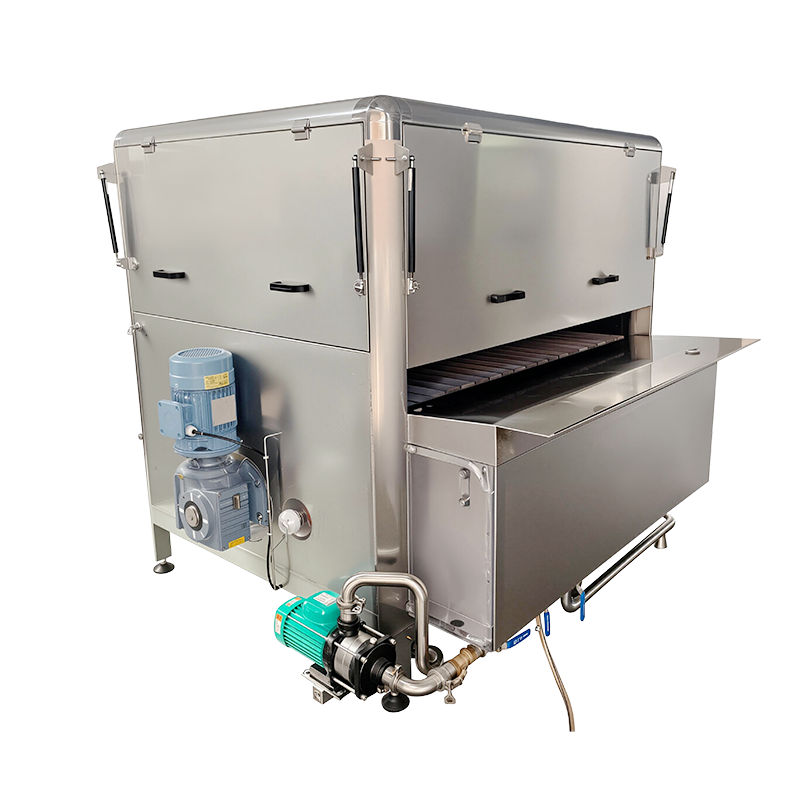
Industrielle køletunneler er konstrueret med adskilte operationelle zoner for at optimere denne krystallinske overgang:
- Zone 1: Strålingsforkøling: Denne indledende zone reducerer forsigtigt temperaturen af den indgående chokolademasse fra ca. 30 grader Celsius ned til 24 grader Celsius ved hjælp af strålende køleplader eller lavhastighedsluftstrømme. Dette langsomme indledende trin forhindrer støddannelsen af ustabile Form IV-krystaller på chokoladeproduktets øverste overflade.
- Zone 2: Konvektiv størkning: Dette er det koldeste område af tunnelen, der udnytter højhastigheds, modstrøms luftstrøm ved temperaturer mellem 11 og 14 grader Celsius. Dette trin udvinder hurtigt den latente krystallisationsvarme, der frigives af de stabiliserende kakaosmørlipider.
- Zone 3: Genopvarmning og konditionering: Inden den går ud i det åbne emballagerum, passerer chokoladen gennem et sidste kammer, hvor temperaturen gradvist hæves tilbage til 16 til 18 grader Celsius. Dette bringer produktet over det omgivende dugpunkt på produktionsgulvet, hvilket eliminerer risikoen for, at der dannes kondensvand på overfladen af chokoladen, som ellers ville opløse overfladesukker og forårsage permanente sukkeropblomstringsdefekter.
Konfektureproduktion Ofte stillede spørgsmål
Q1: Hvorfor kræver polycarbonatforme præcis forvarmning før chokoladeaflejring?
Hvis chokolade deponeres i kolde polycarbonatforme, gennemgår den flydende masse et øjeblikkeligt termisk chok. Denne hurtige afkøling får ustabile lipidkrystaller til at danne øjeblikkeligt på overfladen, hvilket resulterer i en mat ydre finish, strukturel skørhed og mangel på ren afformning. Forvarmning til inden for 1 til 2 grader af den tempererede masse sikrer, at stabile Form V-krystaller dannes jævnt over hele overfladegrænsefladen.
Q2: Hvordan justerer en chokoladechips-linje den fysiske størrelse af dråberne?
Optællingen pr. kilogram eller fysisk størrelse af chokoladechips styres ved at justere tre forskellige variabler: den volumetriske slagforskydning af aflejringsstemplet, den lineære hastighed af det underliggende transportbånd og den temperaturafhængige viskositet af den tempererede chokolademasse. Finere justeringer af topformen håndteres ved at ændre den lodrette slagtiming af dyseadskillelsesmekanismen.
Spørgsmål 3: Kan en standard automatisk støbelinje køre chokoladeformuleringer med nøddeindeslutninger?
Ja, forudsat at deponeringsenheden er udstyret med specialiserede indeslutningsventiler og en roterende styremekanisme. Inklusionsstykkerne skal skæres nøjagtigt i tern og blandes til en homogen blanding i en blandetragt med kappe, før de kommer ind i aflejringsmanifolden for at forhindre mekaniske blokeringer i stempelkamrene eller dysepladerne.
Spørgsmål 4: Hvad får chokoladebønner til at knække eller revne under rullekalandreringsfasen?
Revner opstår, hvis temperaturerne på den afkølede valse er indstillet for lavt i forhold til den operationelle tilførselshastighed, hvilket medfører, at chokolademassen bliver alt for skør, før banestrukturen er fuldstændig dannet. Alternativt kan det være forårsaget af forkert justering af de matchende halve hulrum på de to modsat roterende ruller, hvilket skaber strukturelle svagheder langs det centrale flashplan.
Spørgsmål 5: Hvorfor er affugtning kritisk i klimaanlægssløjferne i køletunneller?
Affugtningssystemer holder den relative luftfugtighed inde i køletunnelen under 45 procent. Hvis varm, fugtig omgivende fabriksluft kommer ind i kølezonerne, vil fugt kondensere på de kolde produktoverflader. Denne kondensering opløser den saccharose, der er til stede i chokoladeformuleringen, som efterlader en hvid, pulverformet krystallinsk rest kendt som sukkeropblomstring, når fugten fordamper.