

1. Introduktion: De tre søjler i moderne chokolademasseeraffinering
Industriel chokoladeproduktion er afhængig af en præcis sekvens af mekaniske og termiske operationer, der omdanner rå kakaotørstof, sukkerkrystaller og fedtstoffer til en glat, homogen pasta. Effektiviteten af denne transformation afhænger i høj grad af tre kritiske faser: reduktion af sukkerpartikelstørrelse , fedtsmeltning og blanding , og mikroformaling af kakaonibs og tørre ingredienser . Når disse stadier ikke er optimeret, står producenterne over for forlængede conching-tider, højere energiforbrug og endelige produkter med grynet mundfornemmelse eller inkonsekvent viskositet.
Denne vejledning fokuserer på praktiske, datadrevne metoder til at forbedre kakaoindføringshåndtering og masseraffinering gennem strategisk brug af industrielle pulveriseringsmaskiner, smeltetanke og kuglemøllesystemer. Vi vil undersøge hver udstyrskategoris rolle i at opnå målpartikelstørrelsesfordelinger (typisk 18-30 mikron for premium chokolade), mens vi opretholder gennemløbshastigheder over 500 kg/t i kontinuerlige linjer.
Ud fra driftsdata indsamlet på tværs af mellemstore konfekturefabrikker præsenterer de følgende sektioner målbare forbedringer i raffineringseffektivitet, når procesparametre er korrekt kalibreret. For eksempel kan reduktion af sukkerpartikelstørrelsen fra 200 mikron til 40 mikron før blanding forkorte den efterfølgende kugleformalingstid med op til 35 procent.
2. Råmaterialeforberedelse: Kakaotilførsel og sukkerpulverisering
Kakaotilførsel – massestrømmen af kakaonibs, kakaospiritus og sukker ind i raffineringslinjen – bestemmer konsistensen af den mellemliggende opslæmning. Variation i tilførselshastigheder eller partikelstørrelsesfordeling forårsager fluktuationer i formalingseffektivitet nedstrøms. En stabil tilførsel kræver to parallelle processer: sukker pulveriseres til et fint pulver, mens kakaovæske holdes flydende gennem temperaturkontrol.
2.1 Sukkerpulverisering i høj hastighed: Opnåelse af ensartet pulverflow
Granuleret sukker kommer typisk ind i processen med en gennemsnitlig partikelstørrelse på 400-600 mikron. Uden forfræsning overbelaster disse store krystaller kuglemøllen, hvilket fører til lokal overophedning og ujævn størrelsesreduktion. Den SFJ High Speed Sugar Pulverizer løser dette ved at bruge en stift-skive slibemekanisme, der fungerer ved spidshastigheder på over 100 m/s. Ved denne hastighed sprækkes sukkerkrystaller langs spaltningsplanerne og producerer et fint pulver med 90 procent af partiklerne under 100 mikron.
Feltdata fra en konfekturefabrik, der behandler 2,5 tons sukker pr. skift, viste, at skift til en højhastigheds-pulveriseringsmaskine reducerede det formalede sukkers D90 (90. percentil partikelstørrelse) fra 210 mikron til 74 mikron. Dette finere sukkerpulver gjorde det muligt for den nedstrøms kuglemølle at opnå en endelig chokolademasse D90 på 22 mikron på kun 3,5 timer – en reduktion på 1,2 timer sammenlignet med at bruge umalet sukker.
Nøgle driftsparametre for sukkerpulverisering:
- Rotorspidshastighed: 90-110 m/s (justeres baseret på sukkerets hårdhed)
- Klassificeringshastighed: 2000-4000 rpm for at kontrollere top-cut størrelse
- Luftmængde: 1200-1800 m³/h for at forhindre blændende af skærmen
- Målpartikelstørrelse: D90 ≤ 80 mikron for mælkechokolade; ≤ 60 mikron for mørk chokolade
Operatører bør overvåge strømforbrug og lejetemperaturer nøje. En stigning i strømforbruget på mere end 15 procent over basislinjen indikerer enten slidte slibestifter eller overdreven fugt i sukkeret (over 0,5 procent). Inkorporering af en affugtet lufttilførsel til pulverisatoren kan reducere fugtrelateret agglomeration.
3. Fedtflydning og masseblanding: Rollen af temperaturkontrolleret smeltning
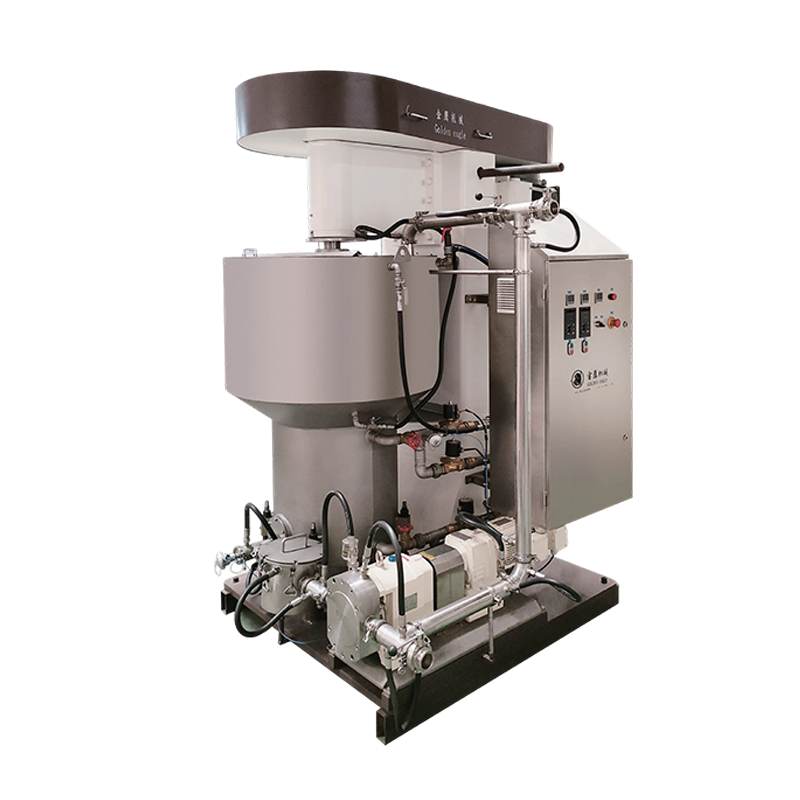
Kakaosmør og andre vegetabilske fedtstoffer skal være fuldstændigt flydende, før de kan belægge faste partikler ensartet. Fedt, der forbliver delvist krystallinsk, fører til dårlig spredning og agglomerater, der overlever raffineringsprocessen. Den RYJ fedtsmeltetank integrerer et varmesystem med kappe med en lav-forskydnings-omrører for at smelte fedtstoffer og samtidig bevare deres polymorfe stabilitet.
3.1 Kontinuerlig fedtsmeltning og masselevering
Moderne smeltetanke fungerer i en kontinuerlig tilstand: fedtblokke eller flager kommer ind i den ene ende, passerer over opvarmede overflader (vand eller termiske oliekapper ved 50-60°C) og kommer ud som en klar væske. En kritisk designfunktion er varmevekslingsareal til volumenforhold – ideelt set over 12 m²/m³ til hurtig smeltning uden lokale hot spots. RYJ-tanken opnår dette gennem en kappe med fordybninger og indvendige bafler, der fremmer turbulent flow.
I et praktisk tilfælde reducerede en producent, der producerede 800 kg/t mørk chokolade, fedtsmeltetiden fra batch til kontinuerlig forarbejdning. RYJ-tanken holdt fedtudgangstemperaturen på 45°C ± 1,5°C med en opholdstid på 18 minutter. Denne konsekvente fedttilførsel eliminerede det tidligere problem med undersmeltede fedtpartikler, der dukkede op som pletter i den endelige chokolade.
Integration af masseleveringspumpe
Efter smeltetanken overfører en lobepumpe eller progressiv hulrumspumpe det flydende fedt til blandebeholderen, hvor det kombineres med sukkerpulver og kakaomasse. Pumpen skal give pulsationsfrit flow for at undgå luftindtrængning. Gearpumper med drev med variabel frekvens anbefales, der holder udløbstrykket mellem 2-4 bar.
| Parameter | RYJ fedtsmeltetank Typical Range | Effekt på raffinering |
|---|---|---|
| Smeltetemperatur | 45-55°C (kakaosmør) | Sikrer fuldstændig væskedannelse uden at forringe smagen |
| Omrørerhastighed | 20-40 rpm | Forhindrer fedtlagdannelse og fremskynder varmeoverførsel |
| Opholdstid | 15-30 minutter | Afbalancerer smelteeffektivitet og termisk stabilitet |
| Fedt udløb fugt | < 0,1 procent | Minimerer viskositetsændringer i den endelige masse |
4. Reduktion af partikelstørrelse med kuglemøllesystemer
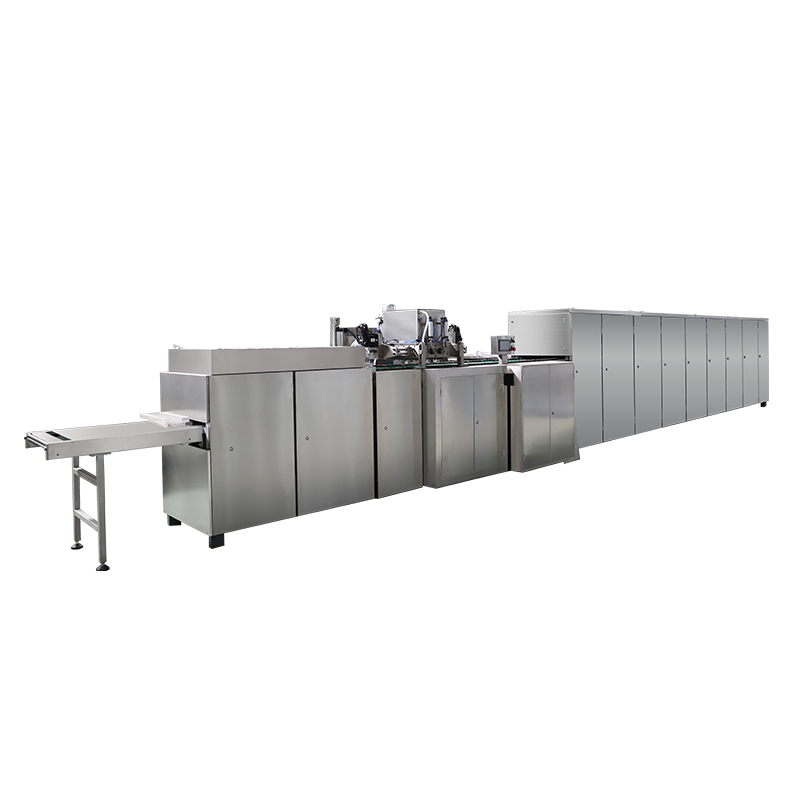
Kugleformaling er fortsat den mest udbredte teknik til at reducere faste partikler i chokolademasse fra flere hundrede mikron ned til målområdet på 15-35 mikron. Den QMJ Series Chokolade Kuglemølle (Ny) Inkorporerer flere innovationer for at forbedre mikrofræsningseffektiviteten: et horisontalt slibekammer med omrørerarme, en dynamisk separator og et lukket kølesystem.
4.1 Hvordan QMJ Kuglemøllen opnår overlegen chokoladeformaling
Kuglemøllemaskinen til chokolade arbejder efter princippet om højenergipåvirkning og slid. I et stationært cylindrisk kammer sættes kugler af kromlegeret stål (diameter 8-15 mm) i bevægelse af en central omrøreraksel med skive- eller stifthjul. Chokolademassen pumpes kontinuerligt gennem lejet af formalingsmedier. Partikler brækkes ikke kun ved direkte kugle-partikel-kugle-kollisioner, men også af forskydningskræfter genereret mellem bevægelige kugler og kammervæggen.
Data fra et parti på 1500 kg mælkechokolade viste, at brugen af den nye QMJ-serie reducerede det specifikke energiforbrug pr. ton raffineret masse med 18 procent sammenlignet med en konventionel vertikal kuglemølle. Forbedringen stammer fra en modificeret omrørergeometri, der skaber en mere ensartet boldfordeling og reducerer dødzoner. Den endelige partikelstørrelsesfordeling viste en D50 på 16 mikron og en D90 på 27 mikron efter 4 timers recirkulationsformaling.
4.2 Mikrofræsningseffektivitet og kuglemølleparametre
At optimere chokoladekværn maskine ydeevne, skal operatører balancere flere variabler:
- Kugleladningsforhold: 60-75 procent af kammervolumenet. En lavere ladning reducerer stødfrekvensen; en højere ladning øger den viskøse opvarmning.
- Omrørerspidshastighed: 8-12 m/s for mørk chokolade (højere viskositet) og 10-14 m/s for mælkechokolade. For høj hastighed forårsager kuglecentrifugering og ineffektiv fræsning.
- Massestrømningshastighed: 300-800 kg/t pr. 500 liters kammer. Højere flowhastigheder reducerer opholdstiden, hvilket gør produktet groft.
- Kølejakke temperatur: 18-25°C for at holde chokolademassen under 45°C, hvilket forhindrer fedtmigrering.
En optimeringstest i den virkelige verden på en 1000 kg kuglemølle viste, at reduktion af kuglediameteren fra 15 mm til 10 mm reducerede D90 fra 33 µm til 26 µm efter samme formalingsvarighed. De mindre kugler krævede dog 22 procent længere tid for at opnå samme gennemløb, fordi de udviser lavere brudenergi pr. kollision. Den optimale kugleblanding følger ofte en bimodal fordeling: 70 procent 12 mm kugler og 30 procent 8 mm kugler.
5. Conching-processen: Endelig forfining og smagsudvikling
Efter kugleformaling indeholder chokolademassen stadig flygtige syrer (f.eks. eddikesyre fra kakaogæring) og har en ujævn fugtfordeling. Den QYJ Series Chokolade Conche Machine udfører den dobbelte rolle som kontinuerlig konkyling – skæring af massen for at belægge alle faste partikler med fedt – og fordampning af uønskede flygtige stoffer.
5.1 Driftsprincipper for concheringsmaskine
Moderne conching-maskiner bruger en langsgående aksel med skovle eller rotorer, der omrører chokolademassen ved kontrollerede temperaturer (60-80°C for mørk chokolade, 45-55°C for mælkechokolade). QYJ-serien implementerer en tre-trins cyklus: tør conching (indledende 2-4 timer) for at fjerne fugt og syrer, pastafase (tilsætning af fedtstoffer) for at reducere viskositeten og flydende conching (endelig forskydning) for at opnå målreologi.
Industrielle data fra en 2000 kg conche viste, at forlængelse af det tørre concheringstrin fra 2 til 4 timer reducerede det endelige fugtindhold fra 1,2 procent til 0,8 procent. Denne sænkning af fugt forbedrede chokoladens flydeevne med 18 procent (målt ved at Cassons udbytteværdi faldt fra 12 Pa til 9,8 Pa). Men længere conching-tider øger energiomkostningerne – en afvejning, der skal vurderes i forhold til produktspecifikationerne.
Kritiske conching-parametre for retention af partikelstørrelse
Mens conching fortsætter med at reducere partikelstørrelsen lidt (typisk 2-5 mikron forbedring i D90), er dens primære indvirkning på sensoriske egenskaber. Overkonchering (ud over 12 timer) kan føre til fedtnedbrydning og en flad smagsprofil. Det optimale endepunkt identificeres, når chokolademassen opnår en viskositet på 8-15 Pa·s ved 40°C og en forskydningshastighed på 5 s⁻1.
Integration af conching-maskinen med kuglemøllens output er kritisk. Hvis kuglemøllen producerer en D90 over 35 mikron, kan conching-maskinen ikke reducere den under 30 mikron effektivt – conching giver kun mild slid. Derfor skal kuglemøllen levere en masse, der er 5-10 mikron finere end det endelige mål.
6. Systemintegration: Fra indføring til færdig masse
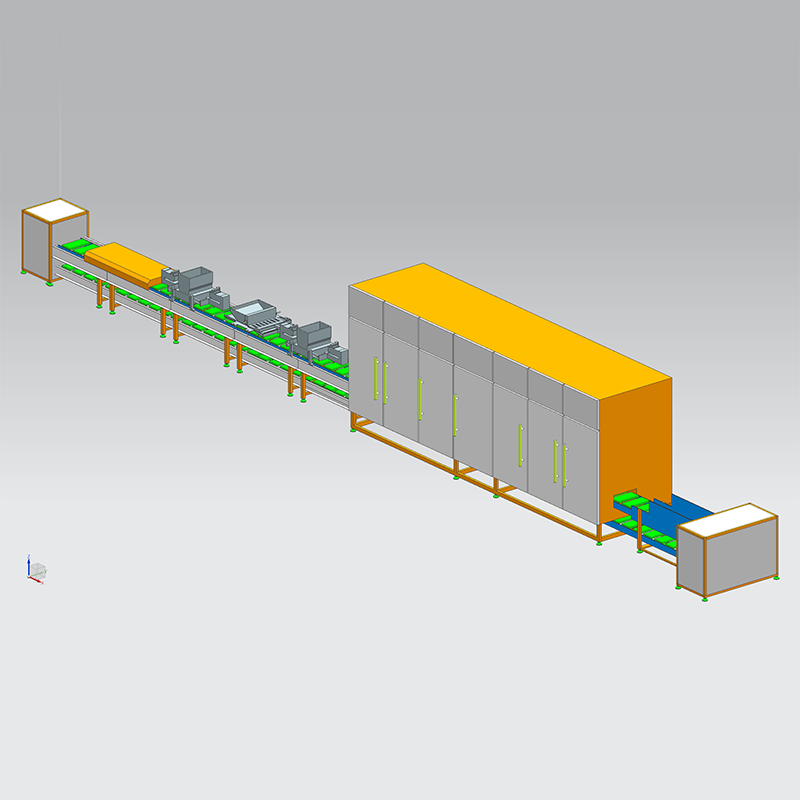
Optimering af individuelle maskiner giver begrænsede fordele, hvis linjen ikke er afbalanceret. Et veldesignet kakaotilførsels- og masseraffineringssystem følger et synkront flow: sukkerpulverisator → fedtsmeltetank → blandebeholder → kuglemølle → koncheringsmaskine. Hvert trins buffertankstørrelse og pumpekapacitet skal rumme nedstrømsmaskinens maksimale gennemløb.
6.1 Kontinuerlige vs. batchkonfigurationer
Kontinuerlige raffineringslinjer (ved hjælp af QMJ-kuglemøllen med en dynamisk recirkulationssløjfe) kan opnå 800-1200 kg/h output med partikelstørrelsesstabilitet. Batch-systemer, selv om de er nemmere at kontrollere, lider under længere tomgangstider under påfyldning og tømning. Tabellen nedenfor sammenligner typiske præstationsmålinger:
| Parameter | Kontinuerlig linje (Ball Mill Conche) | Batchline (standalone kuglemølle) |
|---|---|---|
| Gennemløb (kg/t) | 800-1500 | 400-800 |
| D90-konsistens (standardudvikler) | ±1,5 µm | ±3,2 µm |
| Specifik energi (kWh/ton) | 85-110 | 130-160 |
| Skiftetid (timer) | 0,5 (mellem opskrifter) | 2-3 |
For producenter, der producerer flere opskrifter (f.eks. mørk, mælk, hvid chokolade) på samme dag, reducerer en kontinuerlig linje med hurtig-skylningsmuligheder risikoen for produktkontaminering. QYJ conche-maskinens CIP-venlige design tillader skylning med vegetabilsk olie på under 30 minutter.
7. Proceskontrol og datadrevet optimering
Overvågning i realtid af partikelstørrelse, massetemperatur og motorbelastninger muliggør forudsigelige justeringer. Laserdiffraktionssensorer installeret efter kuglemøllen og før konchen giver øjeblikkelig feedback. Når D90 overskrider sætpunktet (f.eks. 28 µm), kan systemet øge recirkulationspumpens hastighed eller reducere tilførselshastigheden automatisk.
7.1 Nøgleydelsesindikatorer for masseraffinering
- Raffineringseffektivitetsforhold: (Total arealstigning pr. kWh) – værdier over 2,5 m²/kWh indikerer god ydeevne.
- Temperaturstigningshastighed: Bør ikke overstige 0,5°C pr. minut i kuglemøllen; hurtigere stigninger indikerer utilstrækkelig afkøling eller overdreven kugleladning.
- Specifik gennemløb: kg endelig masse pr. liter malekammervolumen pr. time – mål over 2,2 for mørk chokolade.
Et anlæg reducerede deres kuglefræsningstid med 17 procent efter at have installeret en vibrationssensor på møllehuset. Sensoren registrerede en gradvis stigning i vibrationsamplitude på grund af slidte omrørerstifter, hvilket muliggjorde planlagt vedligeholdelse før en katastrofal fejl. Efter vedligeholdelse indsnævredes partikelstørrelsesfordelingen signifikant (D90-variationen faldt fra ±4 µm til ±1,8 µm).
8. Vedligeholdelse og fejlfinding Almindelige raffineringsproblemer
Selv veloptimerede systemer støder på afvigelser. Nedenfor er en struktureret fejlfindingsvejledning til typiske problemer i raffinering af chokolademasse .
8.1 Hyppige problemer og korrigerende handlinger
- Grinty mundfornemmelse / høj D90: Tjek slid på kuglemøllemediet – kugler mister 1-2 mm i diameter pr. 500 driftstimer. Udskift, når 80 procent af boldene er underdimensionerede.
- For stort energiforbrug: Kontroller, at sukkerpulveriseringen opnår D90 < 80 µm. Groft sukker overbelaster kuglemøllen.
- Viskositetsspidser: Mål fedtindholdet – et fald på 2 procent fedt kræver tilsætning af 0,5-1 procent lecithin.
- Fedtopblomstring efter opbevaring: Ufuldstændig temperering, men kan også stamme fra variation i partikelstørrelse. Sørg for endelig D90 < 30 µm.
Forebyggende vedligeholdelsesplaner bør omfatte ugentlig inspektion af kuglemøllens rørearme og månedlig kalibrering af temperatursensorerne på RYJ-smeltetanken. Et casestudie fra et 5-tons/dag-anlæg viste, at overgangen fra reaktiv til forudsigelig vedligeholdelse reducerede uplanlagt nedetid med 62 procent over seks måneder.
9. Fremtidige retninger inden for kakaotilførsels- og formalingsteknologi
Industrien bevæger sig mod fuldautomatiske raffineringslinjer med AI-baseret forudsigelse af partikelstørrelse. Ultralyds inline-sensorer og maskinlæringsalgoritmer kan forudsige de optimale kuglemølleparametre for forskellige kakaobønners oprindelse. Derudover er hybridsystemer, der kombinerer jetfræsning og kuglefræsning, ved at dukke op til ultrafin (<15 µm) chokolade, der bruges til overtræksapplikationer.
For små til mellemstore producenter, modulære systemer, der integrerer QYJ Series Chokolade Conche Machine med QMJ kuglemøllen i en enkelt glidesko reducerer gulvpladsen med 40 procent sammenlignet med traditionelle layouts. Disse modulære designs forenkler også rengøring og omskiftning.
10. Ofte stillede spørgsmål
Q1: Hvad er den ideelle partikelstørrelse for premium chokolade efter kugleformaling?
Premium mørk chokolade kræver typisk en D90 (90 procent af partiklerne) under 25 mikron, med en D50 omkring 15-18 mikron. Mælkechokolade kan være lidt grovere (D90 < 30 mikron), fordi mælkepulver maskerer grynethed. Partikelstørrelser over 35 mikron kan mærkes som sandhed på tungen.
Q2: Hvor ofte skal formalingsmedier udskiftes i en chokoladekuglemølle?
Kromstålkugler taber typisk 1-2 mm i diameter pr. 800-1000 driftstimer. Efterse bolde hver 500 timer; udskiftes, når mere end 30 procent er under 8 mm (startende fra 12 mm). Medier i blandet størrelse (f.eks. 60 procent 12 mm, 40 procent 8 mm) giver ofte den bedste fræseeffektivitet.
Q3: Kan en enkelt fedtsmeltetank servere både kakaosmør og mælkefedt?
Ja, men der kræves grundig rengøring mellem forskellige fedtstoffer for at undgå krydskontaminering af smagsstoffer. RYJ Fat Melting Tanks glatte indre og flush-bund-ventil muliggør hurtige CIP-cyklusser (clean-in-place). For kontinuerlig produktion af flere opskrifter, overvej to dedikerede smeltetanke.
Q4: Hvad er det typiske energiforbrug til raffinering af 1 ton chokolademasse?
I en optimeret linje med en højhastighedssukkerkværner, kuglemølle og conche varierer den samlede specifikke energi fra 90 til 130 kWh pr. ton. Cirka 60 procent forbruges af kuglemøllen, 25 procent af conching og 15 procent af hjælpeudstyr (pumper, ventilatorer, køling).
Q5: Hvordan påvirker fugt i sukker raffineringsprocessen?
Sukker med en fugtighed over 0,8 procent forårsager agglomerering i pulverisatoren og kuglemøllen. Klæbrige partikler blokerer skærme og reducerer fræseeffektiviteten. Tørring af sukkerfoderet eller brug af en affugter på pulveriseringsluftindtaget kan afhjælpe dette problem.
Q6: Er kontinuerlig conching bedre end batch conching til smagsudvikling?
Kontinuerlig conching (f.eks. i QYJ-serien) giver bedre reproducerbarhed og lavere energi pr. kilogram. Dog giver batch-conching mere fleksibilitet til små batches og specialopskrifter. Begge kan opnå fremragende smag, når parametrene er korrekt indstillet.
Spørgsmål 7: Hvad er den maksimale gennemstrømning af en chokoladekuglemølle i QMJ-serien (ny)?
Den nye QMJ-model med et 600-liters kammer kan behandle op til 1500 kg/t i kontinuerlig recirkulationstilstand for mælkechokolade. For mørk chokolade med høj viskositet er gennemløbet typisk 800-1000 kg/t. Faktisk output afhænger af målfinhed og opskriftens fedtindhold.