

Hvordan forbedrer industrielt chokoladebeklædningsudstyr belægningens konsistens?
Rollen af overtræksudstyr i moderne konfekturelinjer
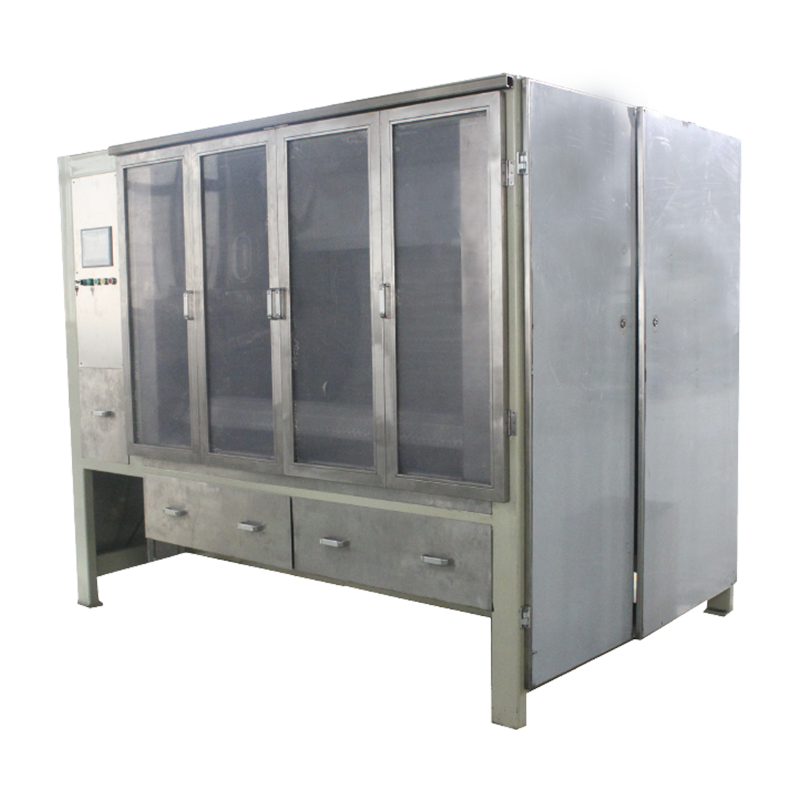
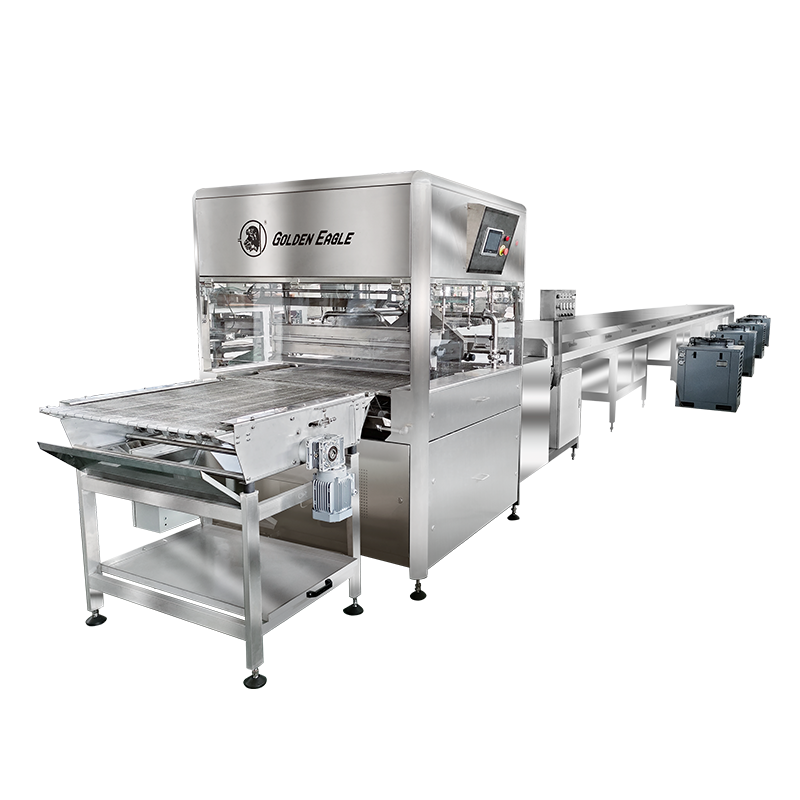
Konsekvent chokoladedækning er et af de sværeste problemer i konfekturefremstilling. En kiks, oblat, nøddeklynge eller slikcenter, der passerer gennem et bad i hånden, opfanger ujævne lag, luftlommer og drypmærker, der dukker op med det samme på en detailhylde. Dette er det nøjagtige problem, som a chokoladebeklædningslinje er konstrueret til at løse. I stedet for at dyppe produkter individuelt, bærer en enrober genstande på et bevægeligt netbælte gennem et gardin af tempereret chokolade, påfører et kontrolleret bundlag og fjerner derefter overskydende belægning med kalibrerede luftknive, før produktet kommer ind i en køletunnel.
Produktafstand på indføringsbåndet, gardinflowhastigheden og luftknivens tryk interagerer alle med hinanden, hvilket er grunden til, at en facilitet, der blot køber den største tilgængelige maskine uden at matche disse indstillinger til sit faktiske produkt, ofte ender med dårligere konsistens end en mindre, korrekt specificeret linje.
For fabriksledere, der vurderer ny belægningskapacitet, handler beslutningen sjældent om, hvorvidt der skal automatiseres, men hvilken konfiguration af overtræksudstyr, der passer til produktmixet, gennemløbsmålet og gulvlayoutet, der allerede er på plads. Denne artikel nedbryder, hvordan overtræksudstyr fungerer mekanisk, hvordan ydeevnedata typisk ser ud på tværs af forskellige driftsskalaer, og hvordan man sammenligner automatiseret belægning med manuelle eller semi-automatiserede metoder ved hjælp af målbare kriterier frem for markedsføringskrav. Det dækker også de defektmønstre, der oftest viser sig, når en linje er forkert konfigureret, sammen med vedligeholdelsesvanerne, der holder et system kørende inden for tolerance over år med kontinuerlig drift i stedet for måneder.
Konfekture-, bager- og snackproducenter nærmer sig dette udstyr fra forskellige udgangspunkter. Et bageri, der tilføjer et belægningstrin til en eksisterende wafer eller cookie-linje, eftermonterer normalt en enrober i en fast gulvlængde, mens en konfektureproducent, der bygger et nyt anlæg, har større frihed til at dimensionere køletunnelen og reservoiret omkring langsigtede volumenmål. Begge grupper drager fordel af at arbejde gennem det samme sæt mekaniske grundprincipper, før de sammenligner specifikke modeller.
Hvordan en industriel chokolade-enrober behandler produktet
På et funktionelt niveau udfører overtræksudstyr fire forskellige operationer i rækkefølge, og hvert trin har sine egne tolerancekrav. Det er vigtigt at forstå denne sekvens, fordi en flaskehals eller fejljustering på et hvilket som helst trin vil vise sig som en defekt tre trin senere, hvilket ofte gør årsagen svær at spore på det færdige produkt.
Indføringstrinnet placerer produktet på et trådnetbånd med en fast afstand, hvilket er kritisk, fordi ujævn afstand senere får chokolade til at bygge bro mellem emner eller efterlade huller i dækningen. En præ-bunder, hvor monteret, påfører et tyndt bundlag, så produktet ikke klæber til nettet, og så det endelige lag har en ren, forseglet underside i stedet for et mesh-tekstureret mønster. Hovedomklædningshovedet falder derefter et kontinuerligt gardin af tempereret chokolade over det bevægelige produkt, og sænker toppen og siderne helt ned. Luftknive placeret umiddelbart efter gardinet fjerner overskydende chokolade ved at dirigere kalibreret lufttryk hen over bæltets bredde, hvilket er det, der bestemmer den endelige belægningsvægt og jævnhed langt mere end selve gardinet. Til sidst bevæger det coatede produkt sig gennem en multi-zone køletunnel, hvor temperaturen gradvist sænkes for at låse i glans og snappe uden at forårsage opblomstring.
Kernekomponenter, der bestemmer belægningskvalitet
Hver SJP Series Chokolade Enrobing Line og sammenlignelige industrielle systemer deler et fælles sæt af delsystemer, men byggekvaliteten og kontrolpræcisionen af hvert delsystem er det, der adskiller en linje, der har snævre tolerancer, fra en, der driver inden for et enkelt skift.
| Komponent | Primær funktion | Typisk tolerancepåvirkning |
|---|---|---|
| Tempereringsenhed | Bevarer krystalstrukturen af chokolademassen | Plus eller minus 0,5 graders stabilitet |
| Gardinhoved | Leverer jævnt belægningsflow over båndbredden | Cross-belt vægtvariation under 3 procent |
| Luftkniv samling | Trimmer overskydende belægning til den ønskede tykkelse | Belægningsvægt justerbar i små trin |
| Mesh remtræk | Transporterer produktet med en konstant, synkroniseret hastighed | Hastighedsvariation under 1 procent |
| Køling tunnel | Sætter belægningen uden at fremkalde fedtopblomstring | Multi-zone gradient kontrol |
| Bund recirkulationspumpe | Returnerer overskydende chokolade til reservoiret | Forhindrer pooling og viskositetsdrift |
Tempereringsenheden fortjener særlig opmærksomhed, fordi den er den enkelt komponent, der er mest ansvarlig for det færdige produkts udseende. Chokolade, der er undertempereret sæt med en kedelig, stribet overflade og er tilbøjelig til at blomstre inden for få dage efter emballering, mens overtempereret chokolade kan sætte sig for hurtigt inde i selve enroberen og tilstoppe gardinhovedet. Systemer med lukket-sløjfe temperaturfeedback på tværs af smelte-, tempererings- og holdetanke opretholder et smallere driftsbånd end systemer, der er afhængige af manuelle termostattjek.
Gennemstrømningsbenchmarks på tværs af linjekonfigurationer
Linjekapacitet er normalt specificeret ved båndbredde og båndhastighed, men det antal, der betyder noget operationelt, er belagt output i timen, da det er det, der afgør, om enroberen holder trit med en opstrøms aflægger eller bagelinje. Diagrammet nedenfor afspejler almindeligt nævnte gennemløbsintervaller på tværs af fire typiske båndbreddeklasser, der anvendes i konfekture- og bageribelægningsapplikationer.
Disse tal skifter afhængigt af produkttæthed, målbelægningsvægt og om linjen kører et præ-bundpassage, så de bør behandles som planlægningsintervaller snarere end garanterede tal for et specifikt produkt. En facilitet, der belægger en let wafer, vil sidde mod den øvre ende af en række, mens en tæt møtrikklynge med en tungere mållagsvægt vil køre langsommere på det samme udstyr.
Temperaturstyringspræcision over en produktionscyklus
En af de mere oversete præstationsindikatorer er, hvor stramt en linje holder chokoladetemperaturen, når den kører kontinuerligt over et otte-timers skift. Brede temperatursvingninger under lange løb er en almindelig kilde til periodiske glans- og blomstringsproblemer, som er svære at diagnosticere, fordi de ikke optræder på hver batch.
Lukkede systemer, der kontinuerligt prøver badetemperaturen og justerer varmeelementer i små trin, holder et meget smallere bånd end linjer, der er afhængige af periodiske manuelle kontroller. Dette betyder mest på længere kørsler, da en linje, der driver med endda halvanden grad over flere timer, kan skifte et produkt fra korrekt tempereret til mærkbart undertempereret uden et eneste åbenlyst triggerpunkt.
Driftsnote: Temperaturlogs, der trækkes fra tempereringsenheden og indkapslingsbadet separat, er mere nyttige til fejlfinding end en enkelt kombineret aflæsning, da de to zoner kan drive uafhængigt af hinanden, når en recirkulationspumpe er underdimensioneret i forhold til tankvolumenet.
Enrobing Line vs Manual Coating: En struktureret sammenligning
Producenter, der går fra hånddypningstanke eller små batchtanke til en kontinuerlig linje, vejer normalt fem praktiske faktorer frem for et enkelt omkostningstal. Radarsammenligningen nedenfor scorer automatiseret overtræksudstyr mod manuel belægning på en relativ skala baseret på almindeligt rapporterede operationelle resultater.
Det mønster, der konsekvent viser sig, er, at manuel belægning kun bevarer en fordel ved lave startomkostninger og, for meget små partier eller meget tilpassede varer, opsætningsfleksibilitet. På hver anden akse, inklusive konsistensen af belægningstykkelse og det volumen, en enkelt operatør kan behandle i timen, scorer automatiseret udstyr væsentligt højere. Dette er grunden til, at manuel dypning har en tendens til at fortsætte i håndværksmæssige eller meget lave volumenindstillinger, mens ethvert anlæg, der producerer over et par hundrede kg pr. skift, typisk finder ud af, at arbejdsomkostninger og fejlprocent alene retfærdiggør en linje. Gabet udvides yderligere, når emballage- og omarbejdningsomkostninger er inkluderet, da inkonsekvent manuel belægning har en tendens til at generere en højere andel af varer, der skal omarbejdes eller nedgraderes, før de når detailemballage.
Matchende udstyrsspecifikationer til din produktlinje
At vælge mellem enrober-konfigurationer kommer ned til at matche en håndfuld specifikationer til det faktiske produkt, der belægges, i stedet for blot at vælge den største tilgængelige maskine. Følgende faktorer har en tendens til at have størst indflydelse på den endelige beslutning.
- Bæltebredde i forhold til produktets fodaftryk og påkrævet vognbaneafstand for at undgå chokoladebro mellem varer
- Hvorvidt der er behov for en forbunder, hvilket afhænger af, om produktet ellers ville holde sig til et bar mesh-bælte
- Køletunnellængde i forhold til båndhastighed, da underdimensionerede tunneler kun efterlader produktet delvist indstillet ved udløbet
- Reservoirkapacitet og recirkulationspumpe dimensionering i forhold til daglig produktionsvolumen
- Tilgængelig gulvlængde, da omklædningslinjer med integrerede køletunneler kan køre betydeligt længere end omklædningshovedet alene
Faciliteter, der kører blandede produkttyper på samme linje, bør også afveje, hvor hurtigt belægningsvægten og båndhastigheden kan justeres mellem kørsler, da hyppige omskiftninger på en linje bygget til en enkelt fast indstilling skaber nedetid, der udhuler den gennemløbsfordel, udstyret blev købt til i første omgang.
Det er også værd at planlægge for fremtidig volumenvækst i stedet for at dimensionere strengt til den nuværende produktion. Tilføjelse af en anden enrober senere, når der aldrig blev taget højde for gulvplads og forsyningsforbindelser under den oprindelige installation, er typisk langt mere forstyrrende og omkostningstungt end at specificere et lidt større reservoir eller en modulær tunnelsektion foran. Gennemgang af forsyningskrav, herunder trykluftkapacitet til luftknivene og kølebelastning til køletunnelen, sammen med den mekaniske specifikation undgår et almindeligt mellemrum, hvor enroberen selv er korrekt dimensioneret, men den understøttende anlægsinfrastruktur ikke er det.
Vedligeholdelsespraksis, der forlænger levetiden
Overtræksudstyr arbejder kontinuerligt med et fødevareprodukt, der størkner ved kontakt med kølige overflader, hvilket betyder, at vedligeholdelsesrutiner adskiller sig noget fra almindelige produktionsmaskiner. Tre områder har en tendens til at stå for mest uplanlagt nedetid.
| Vedligeholdelsesområde | Anbefalet frekvens | Fejltilstand, hvis den springes over |
|---|---|---|
| Rengøring og opspænding af netbælte | Dagligt til ugentligt | Chokolade buildup causing belt tracking issues |
| Inspektion af luftknivsdyse | Ugentligt | Ujævn belægningsvægt over bæltebredden |
| Afkalkning af tempereringstank | Månedligt | Reduceret varmeoverførsel og temperaturdrift |
| Køling tunnel coil check | Kvartalsvis | Utilstrækkelig indstillet tid, hvilket fører til blødt udløbsprodukt |
Rengøringsplaner betyder mere med chokolade end med mange andre overtræksmedier, fordi restprodukt efterladt i reservoiret natten over vil omkrystallisere med en anden fedtstruktur end frisktempereret chokolade, og genindføring af det i badet næste morgen uden korrekt genopvarmning er en almindelig, undgåelig årsag til overfladeblomstring på de første partier af et nyt skift.
At føre en skriftlig log over dyseinspektioner, remspændingskontrol og tankafkalkningsdatoer gør det også langt nemmere at opdage en langsom drift i ydeevnen, før det bliver et fuldstændigt stop. Mange uplanlagte nedetidshændelser på overtræksudstyr sporer tilbage til et vedligeholdelsesinterval, der blev sprunget over én gang og aldrig blev indhentet, snarere end en pludselig komponentfejl, hvilket er grunden til, at en simpel tilbagevendende tjekliste har en tendens til at give et større afkast end noget enkelt stykke diagnostisk udstyr.
Produktkategorier, der har størst gavn af enrobering
Ikke alle coatede produkter har brug for en fuld kontinuerlig linje, men en lang række kategorier når en volumengrænse, hvor omklædningsudstyr bliver det mere praktiske valg frem for hånddypning eller panorering. Følgende kategorier er de mest almindelige kandidater til en dedikeret enrober.
- Vafler, kiks og småkager, hvor en jævn bundforsegling forhindrer bunden i at forblive ubestrøget eller klæbe til et nøgen netbælte
- Nøddeklynger og granolastænger, som kræver en tungere belægningsvægt og drager fordel af præcis luftknivkontrol for at undgå at samle sig omkring uregelmæssige former
- Tørret frugt og trail mix stykker, hvor lille emnestørrelse gør hånddykning arbejdskrævende i forhold til output
- Isbarer og frosne nyheder, som kræver en hurtighærdende gardinpas, før produktet bliver blødt på bæltet
- Candy centre og praliner, hvor ensartet skaltykkelse påvirker både udseende og hyldestabilitet
Hver af disse kategorier stiller forskellige krav til de samme kerneundersystemer. En frossen nyhedslinje prioriterer f.eks. gardinhastighed og en kort indstillet tid frem for reservoirkapacitet, mens en møtrikklyngelinje prioriterer luftkniverækkevidden, fordi selve produkterne er uregelmæssige og tætte. Gennemgang af, hvilken kategori en facilitet falder ind under, før du specificerer bæltebredde eller tunnellængde, holder samtalen om udstyrsstørrelse baseret på det faktiske produkt snarere end i generelle tal.
Almindelige belægningsfejl og deres grundlæggende årsager
De fleste kvalitetsproblemer, der spores tilbage til omklædningsudstyr, falder ind i et lille antal tilbagevendende mønstre. At erkende, hvilket delsystem der er ansvarlig for en given defekt, forkorter fejlfindingstiden betydeligt, da operatører ellers har en tendens til at justere den forkerte kontrol først.
| Defekt | Sandsynlig årsag | Undersystem at kontrollere |
|---|---|---|
| Ujævn belægningstykkelse over bæltebredden | Fejljusterede eller delvist blokerede luftknivdyser | Luftkniv samling |
| Mat eller stribet overfladefinish | Chokolade out of temper before reaching the curtain | Tempereringsenhed |
| Bar eller blotlagt base på færdigt produkt | Manglende eller forkert justeret før-bundspas | Forbund |
| Produktet klæber sammen ved udføring | Utilstrækkelig opholdstid for køletunnel | Køling tunnel length or belt speed |
| Chokolade pooling around product base | Overskydende gardinflow i forhold til luftknivens tryk | Gardinhoved and air knife balance |
Fordi disse defekter ofte dukker op med mellemrum i stedet for på hver enhed, er det normalt mere produktivt at spore, hvilket skift, produkttype eller omgivende tilstand, der korrelerer med problemet end at justere maskinen reaktivt efter en enkelt markeret batch. Den omgivende luftfugtighed og især plantetemperaturen kan ændre køletunnelens ydeevne, selv når alle interne indstillinger forbliver de samme, hvilket er grunden til, at nogle faciliteter logger rumforhold sammen med produktkvalitetstjek under sæsonbestemte overgange.
Ofte stillede spørgsmål
Q1: Hvad er forskellen mellem en enrober og en dyppemaskine?
En dyppemaskine nedsænker typisk individuelle genstande i et statisk eller let agiteret chokoladebad, mens en enrober er et kontinuerligt system, hvor produktet bevæger sig under et chokoladegardin på et mesh-bælte, efterfulgt af luftknivstrimning og en dedikeret køletunnel. Enrobers er bygget til kontinuerlig produktion i høj volumen, hvorimod dyppeudstyr passer til mindre eller mere håndværksmæssige serier.
Spørgsmål 2: Hvordan kontrolleres belægningstykkelsen på en overtrækslinje?
Belægningstykkelsen bestemmes primært af luftknivens tryk og vinkel snarere end af selve gardinstrømmen. Gardinet påfører et helt overskydende lag, og luftknivene blæser overskuddet af for at efterlade en måltykkelse, som typisk kan finjusteres i små trin for at matche produktvægtkravene.
Spørgsmål 3: Hvad forårsager chokoladeblomstring på omklædte produkter?
Blomstring er oftest forårsaget af forkert temperering, temperatursvingninger under afkøling eller opbevaring af færdigt produkt under varierende varme og kølige forhold efter emballering. Det fremstår som en mat grå eller hvid overfladefilm, og selvom det ikke er et fødevaresikkerhedsproblem, behandles det som en kvalitetsfejl, da det påvirker udseende og tekstur.
Q4: Kan én omklædningslinje håndtere flere produkttyper?
De fleste linjer kan behandle en række produktformer og -størrelser inden for grænserne for båndbredde og køletunnellængde, forudsat at belægningsvægt, båndhastighed og indstillinger for præ-bund er justeret mellem kørsler. Faciliteter med meget varierede produktblandinger bør bekræfte overgangstiden, før der vælges en specifik konfiguration.
Q5: Hvor lang skal en køletunnel være?
Kravene til tunnellængde afhænger af båndhastigheden og målbelægningsvægten, da tykkere belægninger og hurtigere båndhastigheder begge øger den tid, det tager for chokoladen at stivne helt, før produktet når udløbet. Dette beregnes typisk ud fra kombinationen af nødvendig hviletid og løbebåndshastigheden for den specifikke linje.